画像検査AI、何を測るかから決めていますか — 解像度の限界と測定のばらつき (2)
画像検査AIは、カメラが見られるものより小さいものを見つけられず、人の判定がぶれればそのぶれまでそのまま学習します。第2回では、見つけるべき最小の欠陥から解像度を逆算する方法、Gage R&Rで測定システムを先に検査する方法、合格ライン付近の製品を別に評価する方法と、導入前のチェックリストを韓国内外の事例で整理しました。
カメラが見られないものは、どんなモデルにも見つけられません。 そして、ぶれる物差しで教えたAIは、そのぶれまで学びます。
定義を決めたら、次は限界を測る番です
第1回では、何を測るかを文章で決め、基準装置と単位を一つにまとめることを扱いました。定義が固まったら、次の問いは二つです。このカメラでどこまで小さいものが見えるのか、そして今の測定はどれほどばらつくのかです。
どちらの問いも、AIモデルを選ぶ前に答えられます。答えを先送りすると、パイロットが終わった後に「AIがこの欠陥を捕まえられない」という結論を聞くことになります。そのときになって原因がレンズや判定基準にあったとわかると、直すコストははるかに大きくなります。
三つ目。カメラが見られるいちばん小さなものを計算してください
画像検査において、解像度は性能オプションではなく、測定範囲を決める物理的な条件です。1ピクセルが覆う実際の大きさより小さいものは、どんなモデルでも見ることはできません。
マシンビジョン業界の一般的な目安はシンプルです。カメラメーカーThe Imaging Sourceの用語解説は、有無の確認には1〜2ピクセル、寸法測定には3〜4ピクセル、バーコード・文字の読み取りには最も細い要素あたり3〜5ピクセルが必要だとまとめています。この数字は「見える」ための最低ラインです。大きさを数%の誤差内で測る必要があるなら、はるかに多くのピクセルが必要です。
| やりたいこと | 最小の対象が覆うべきピクセル |
|---|---|
| 有無の確認 | 1〜2ピクセル |
| 寸法測定 | 3〜4ピクセル |
| バーコード・文字の読み取り | 最も細い要素あたり3〜5ピクセル |
| 大きさを数%の誤差内で測定 | 上の目安よりはるかに多く |
解像度の次は設置と校正です。カメラが対象と平行でなければ、画面の位置ごとに倍率が変わり、基準物一つではその傾きに気づきにくくなります。照明が変われば境界がずれ、湿度やほこりが測定値を押し上げることもあります。
環境測定の分野がよい例です。韓国の微小粒子状物質(PM)簡易測定器は、光が粒子に散乱する度合いで濃度を測りますが、湿度など粒子以外の要因の影響を受けるという限界(韓国語)が知られています。韓国の環境部は簡易測定器の性能認証制度を運用しています。2023年の報道(韓国語)によると、性能認証を受けた430機種のうち、精度などに応じて1等級は223機種、等級外は207機種でした。同じ空気を測っても装置や設置条件で数字が変わるので、装置に等級を付けて、使う人がわかったうえで使えるようにしたのです。
導入前に計算しておくべきことは三つです。見つけるべき最小の欠陥が何ピクセルか、カメラの視野全体で倍率がどれほど均一か、そしてその計算で見逃すことになる範囲が業務上問題ないかです。最後の問いの答えが「だめ」なら、モデルを変えるのではなく、カメラの位置やレンズを変えるべきです。
四つ目。AIより先に測定システムを検査してください
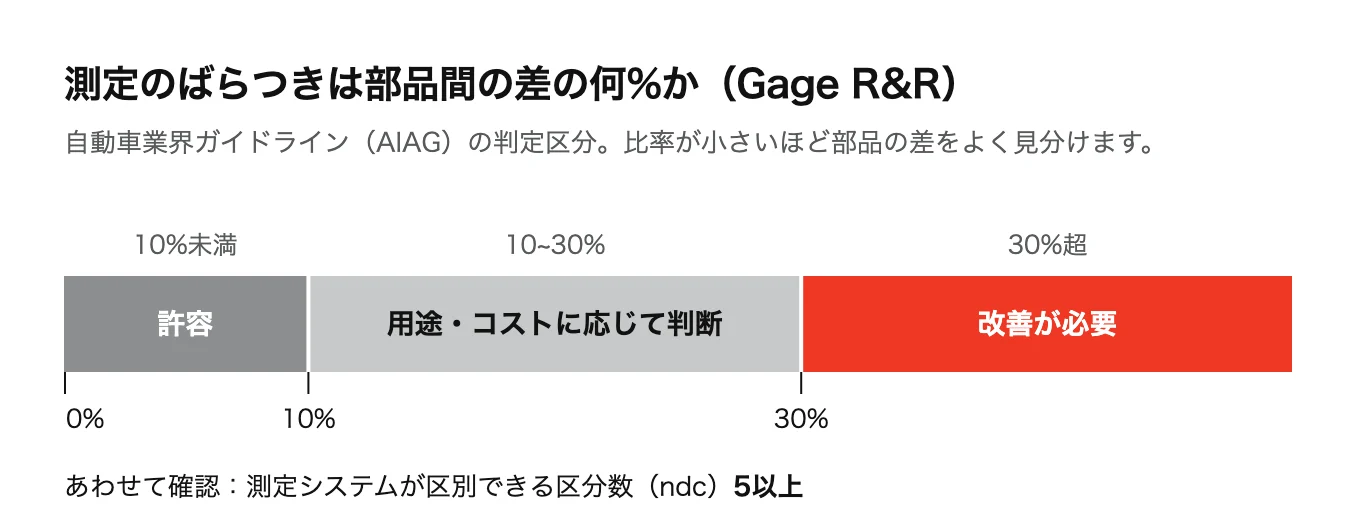
AIの精度を問う前に、今の測定そのものがどれほどばらつくのかを測る必要があります。製造品質の分野には、すでにこの手順があります。測定システム解析(MSA)、その中でも繰り返し性・再現性の評価(Gage R&R)です。
方法はこうです。部品を10個ほど選び、複数の検査員がそれぞれ複数回測ります。そして、測定値のばらつきが部品間の実際の差に比べてどれほど大きいかを見ます。Minitabの解説がまとめた自動車業界のガイドライン(AIAG)によると、この比率が10%未満なら測定システムを許容し、10〜30%は用途とコストに応じて判断し、30%を超えれば改善が必要です。測定システムが区別できる区分数(ndc)が5以上かどうかもあわせて見ます。
これがAIと何の関係があるのかは、正解ラベルを考えるとはっきりします。AIは人が付けた判定から学びます。その判定が人によって違えば、AIはぶれる物差しで学習することになります。アンドリュー・ンはIEEE Spectrumのインタビューで、画像・音声・自然言語のいずれでも、人の作業者同士でさえ正しいラベルに合意できない問題が非常によくあると語っています。彼が例に挙げたスマートフォン外装の検査には、傷、へこみ、点状の跡、変色が混在しています。データが一貫していない箇所を見つけて集中的に直すほうが、性能のよいシステムを得るより効率的な道だったと彼は説明します。ニューラルネットワークの構造はそのままにして、データを直すほうが生産的なケースが多いということです。
実務では、検査員2〜3人に同じ写真100枚を別々に判定させてみてください。一致率が低ければ、AI導入より判定基準書を直すことが先です。こうして直した基準が、そのままAIの正解集になります。
合格ライン付近がいちばん危険です
測定がばらつくということは、現場では具体的な損失につながります。その損失は合格ライン付近で生じます。
規格が10.00 mm以下の部品を考えてみてください。測定値が±0.05 mmずつばらつくなら、実際には9.97 mmの部品が10.02 mmと出て不合格になることもあれば、10.03 mmの部品が9.98 mmと出て合格することもあります。合格ラインから遠く離れた部品には何の問題もありません。問題はいつも境界に集まります。
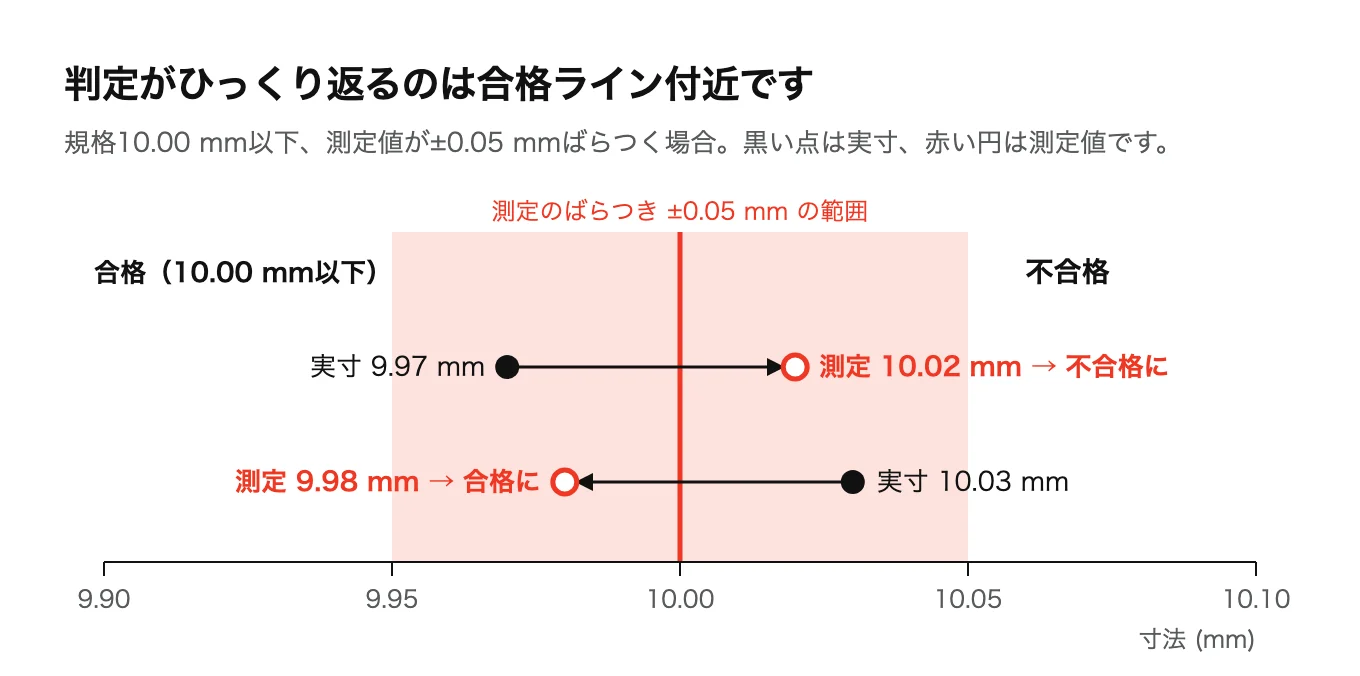
ですから画像検査AIを評価するときは、全体の精度より、合格ライン付近の部品でどれだけ当たるかを別に見てください。正常と不良がはっきり分かれる試料だけを集めて試験すれば精度は高く出ますが、現場で実際に判断が必要なのは境界にかかった製品です。境界付近で測定のばらつきが大きいなら、選択肢は二つです。測定をより精密にするか、合格ラインの内側に余裕帯を設け、その帯の製品は人がもう一度見るかです。
導入前チェックリスト
画像検査AIの見積もりを取る前に、以下の項目に答えがあるか確認してみてください。最初の3行は第1回、残りは今回扱った内容です。
- 測定の定義:何を、どの面で、どの方向に測るのかを、図と文章で書きましたか
- 基準装置:AIの結果を突き合わせる正解装置や判定者が一つに決まっていますか
- 単位の表記:報告書の数字に、測定器、定義、数える単位が一緒に書かれていますか
- 最小サイズ:見つけるべき最小の欠陥が何ピクセルかを計算しましたか
- 設置条件:カメラの傾き、照明、距離が変わると数字がどれだけ変わるかを試験しましたか
- 測定のばらつき:人の判定と既存装置の繰り返し性・再現性を先に測りましたか
- 見えない範囲:この設定で見逃すものが何かを文書に残しましたか
この七つに答えるのにかかる時間は、たいてい数週間ではなく数日です。そしてこの答えがあって初めて、AI見積書の「精度99%」という文言が何を意味するのかを問えます。
まとめると
カメラが見られる限界を計算し、測定そのもののばらつきを先に測り、合格ライン付近を別に評価してください。そのうえでAIの精度を問えば、その数字を信頼できます。
パイロットの結果が期待と違うとき、AIのせいにする前に、この順序を逆にたどってみてください。結果をどう検証し読むかはAI検証設計の回で、導入後の成果をどう測るかは成果測定の回で詳しく扱いました。
このテーマを実際に実験した記録は、ふるい、レーザー、カメラはなぜ違う答えを出すのか(韓国語)に書いておきました。
連載「画像検査AI、何を測るかから決めていますか」
- 大きさの定義と基準装置
- 解像度の限界と測定のばらつき(この記事)
参考資料
- The Imaging Source, Image Resolution in Machine Vision
- 메트로신문, 부산항만공사 미세먼지 간이측정기 성능점검 (2024)(メトロ新聞、釜山港湾公社のPM簡易測定器性能点検、韓国語)
- 메트로신문, 미세먼지 간이측정기 성능점검 의무화 (2023)(メトロ新聞、PM簡易測定器の性能点検義務化、韓国語)
- Minitab, Is my measurement system acceptable?
- IEEE Spectrum, Andrew Ng: Unbiggen AI (2022)